東莞市優必達機械有限公司
聯系人:李經理(女士)
電話:0769-84574003
手機:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中國 廣東 東莞市 寮步鎮石大路279號
郵編:523400
關于我們
bout us聯系我們
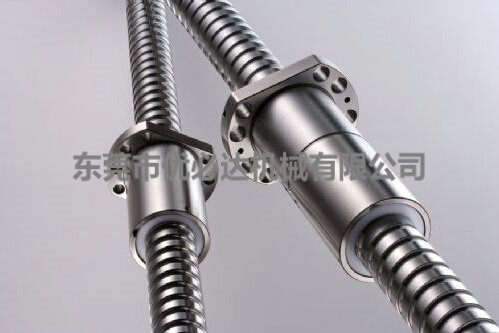
ontact us在注塑行業,注塑機研磨螺桿是塑化系統的心臟。而研磨螺桿,因其對表面精度與耐磨性能的極致追求,常用于透明件、光學件及高磨損工況。正因承載著更高的期望,研磨螺桿的驗收標準向來以嚴格著稱——從材料到尺寸,從硬度到形位公差,每一道檢驗都是一次篩選。
行業標準對塑料機械用螺桿的檢測項目作出了系統規定,涵蓋金相組織、表面硬度、氮化層深度、脆性等多項指標。以常見的38CrMoAlA氮化鋼為例,調質硬度需控制在HB260-290,氮化層深度0.4至0.85mm,氮化硬度達850至1050HV,脆性不得高于一級。這些數字背后是耐磨性與韌性的平衡:氮化層過薄則早期磨損,過深則脆性風險上升。螺桿外徑公差通常按h6/h7級控制,與料筒內徑的配合間隙需根據物料特性設定。普通塑料間隙約0.15至0.25mm,加玻纖或阻燃材料則需放寬至0.2至0.35mm。直線度要求嚴苛至0.015mm/m以內,同軸度不超過0.02mm。間隙不當的代價是直接的:太小易抱死,太大則漏膠、塑化不良。螺桿表面粗糙度需達到Ra≤0.4μm,料筒內孔需珩磨至Ra≤0.2μm。裝配環節的預緊力控制更是隱形但致命——螺桿伸長量須控制在設計值的±5%范圍內,軸承座溫升不超過35℃,振動速度值≤2.8mm/s。預緊失當,再好的材料也扛不住長期異常受力。
研磨螺桿的驗收標準之所以嚴格,是因為每一道檢驗都在回答同一個問題:這根螺桿能否在高溫高壓下穩定運轉數千小時。標準嚴,是對壽命誠實的承諾。
下一篇:注塑機研磨絲桿的破局之道