東莞市優必達機械有限公司
聯系人:李經理(女士)
電話:0769-84574003
手機:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中國 廣東 東莞市 寮步鎮石大路279號
郵編:523400
關于我們
bout us聯系我們
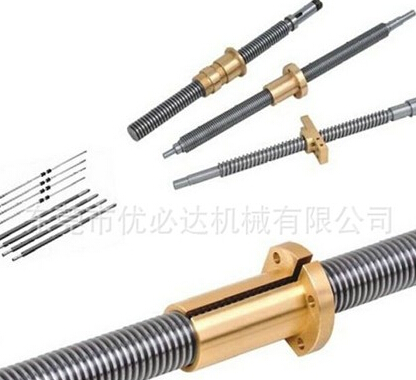
ontact us在數控機床、自動化產線、精密升降設備中,精密梯形絲桿是決定定位精度與傳動壽命的核心部件。然而,很多維修人員在拆裝時只憑經驗蠻干,結果一根價值數千甚至上萬的絲桿,裝回去后精度全失、異響頻發、壽命驟減。這些問題幾乎都指向同一條被忽視的生死線——拆裝過程中的軸向受力與螺母脫離控制。
很多維修工在拆卸時,習慣直接把螺母從絲桿一端快速旋出,此時若沒有工裝或防備脫套筒輔助,螺母內的滾珠或滑塊會瞬間散落。一旦丟失一顆,整個螺母副就報廢了。更危險的是,散落的滾珠可能劃傷絲桿螺紋表面,那條劃痕就是精度喪失的開始。絲桿經過精密磨削,表面硬度高但芯部脆性大,一次重擊就可能造成微裂紋或彎曲變形。臺鉗夾持時若不加銅皮或軟爪保護,牙紋被咬傷后,螺母旋入就會卡澀。這條生死線的代價是:絲桿直線度差,裝上設備后爬行、抖動,加工精度直接崩盤。裝回去時,螺母座與絲桿的同心度須用百分表打表校正,偏差過0.02mm就會產生偏載磨損。預緊力調整更是一道生死線:預緊過小,反向間隙大;預緊過大,摩擦扭矩飆升,運行不久就發熱咬死。很多設備裝好后當時能轉,跑幾天就異響、卡頓,根源就在這道線上。拆螺母用防備脫工裝,不徒手旋出;拆裝全程不敲擊、不硬夾,保護牙紋與直線度;裝配時打表校正、按標準調預緊。
守住拆裝生死線,比事后換新絲桿劃算得多。找專業團隊、用工裝、按規范操作——這三條做到了,絲桿的精度和壽命才能守得住。
上一篇:避免滾珠絲桿被混放