東莞市優必達機械有限公司
聯系人:李經理(女士)
電話:0769-84574003
手機:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中國 廣東 東莞市 寮步鎮石大路279號
郵編:523400
關于我們
bout us聯系我們
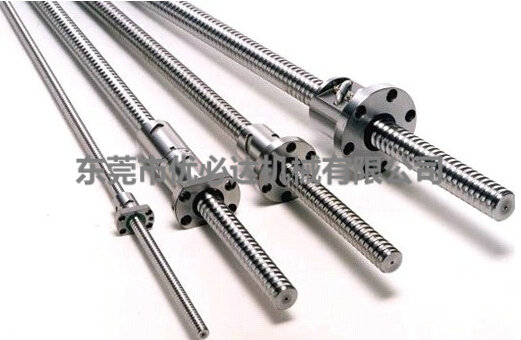
ontact us在精密制造產線上,正反牙滾珠螺桿一旦安裝失誤,返工不僅意味著數小時的停機損失,更可能損傷螺母滾道和螺桿軸頸。想避免返工,關鍵不在于事后補救,而在于事前對關鍵環節的控制。
正反牙滾珠螺桿的預緊方式,常見為雙螺母預緊和變位導程預緊。若預緊力過大,運轉時異常發熱、扭矩劇增,甚至直接卡死;預緊力過小,軸向間隙過標,反向定位精度喪失。因此,安裝時使用扭力扳手按設計值緊固,嚴禁憑手感估算。對于高精度場合,建議采用雙螺母預緊,通過墊片調整,使正反兩方向間隙均接近于零且運轉順滑。正反牙滾珠螺桿對安裝配合面的形位公差極為敏感。軸承支座與螺母支座孔軸心線須與導軌面保持平行,且與導軌滑塊的移動方向一致。一旦安裝基面存在扭曲或沉降,螺桿軸受彎矩作用,輕則導致運動阻力不均,重則使絲杠彎曲變形,直接報廢。在澆筑底座時,建議使用水準儀逐點校平,并用激光對中儀確認絲桿軸線與導軌導向線的平行度在允許偏差范圍內。運行中的振動會導致鎖緊螺母松動,從而改變預緊狀態,這正是返工的高頻誘因。建議采用雙螺母防松,配合壓板或定位銷形成剛性鎖定,避免松動可能。同時,正反牙兩側應使用各自獨立的供油系統,防止油路串通,并安裝磁性過濾器防止鐵屑侵入滾道。每周進行一次空載跑合潤滑,能及時排出初期磨損顆粒,避免滾動體損傷。
避免正反牙滾珠螺桿增加返工,核心在于安裝預緊、基面校準數據化、防松潤滑制度化。與其因返工兩次支付高昂成本,不如在安裝初期就做好這三點。記住:這根螺桿的安裝精度,決定了整個運動系統的壽命上限。
上一篇:注塑機研磨絲桿的破局之道